Balita sa industriya
Home / Balita / Balita sa industriya / Bakit Mahalaga ang In-House Mould Design para sa Custom na Kalidad ng Bahagi ng Goma at Lead Time


2026-10-26
Ang isang Tier 1 na mamimili ay nagpapadala ng abiso sa pagbabago ng engineering para sa isang compression-molded na rubber grommet: ang kapal ng pader ay tumaas ng 0.3 mm, ang hardness target ay inilipat mula 60 hanggang 65 Shore A. Kung iruruta ng supplier ang pagbabagong iyon sa isang tool shop sa labas, ang mamimili ay maghihintay ng isang linggo para sa isang quote at dalawa pa para sa binagong tool. Kung ang tagapagtustos ay nagdidisenyo at nagme-machine ng amag sa loob ng bahay, ang rebisyon ay karaniwang sinipi sa loob ng 48 oras at ang mga unang pagsubok na bahagi ay nasa bangko sa loob ng limang araw. Ang gap na iyon ay kung bakit in-house na disenyo ng amag mahalaga para sa pasadyang kalidad ng bahagi ng goma at oras ng tingga.
Para sa isang pasadyang bahagi ng goma, ang amag ay hindi isang detalye ng produksyon; ito ay ang kahulugan ng produkto. Ang geometry ng cavity, kompensasyon sa pag-urong, venting, flash grooves at parting line position ang magpapasya kung ang bahagi ay tinatak, akma at nabubuhay sa duty cycle nito. Ang Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), isang tagagawa ng rubber sa Jiaxing na may higit sa 250 empleyado, ay itinuturing ang disenyo ng amag bilang isang in-house engineering function: 12 disenyo ng molde at mga formula engineer ay nagtatrabaho sa parehong gusali bilang paghahalo ng materyal, paghuhulma at pag-extrusion, at sinusukat ng 20-taong technical inspection team ang mga resulta.
Ang in-house na disenyo ng amag ay nagpi-compress ng isang tooling iteration mula linggo hanggang araw dahil ang pagsusuri sa drawing, cavity machining at feedback sa proseso ay nangyayari sa ilalim ng isang bubong.
Ang bawat rebisyon ng disenyo sa isang biniling tool ay sumusunod sa parehong mabagal na ruta: ipinapasa ng rubber molder ang iyong sukli sa isang external na tool shop, muling binabanggit ng shop ang trabaho sa iskedyul nito, ginagawang makina ang lukab, nagpapadala ng mga pagsubok na bahagi, at naghihintay ng feedback. Maaaring burahin ng dalawa o tatlong cycle nito sa isang programa ang isang buong window ng paglulunsad. Ang isang in-house na tooling team ay ganap na nilaktawan ang pag-quote at pag-iskedyul ng mga hakbang.
Ang pagkakaiba ay pinagsama sa buong buhay ng isang programa. Bawat pag-ikot ng PPAP, pagbabago ng materyal at pag-aayos ng field ay tumatama sa parehong loop. kay Tosun pasadyang molded hose program para sa mga OEM cooling system ay nanatili sa iskedyul sa pamamagitan ng isang serye ng mga compounding revision dahil ang bawat isa ay direktang lumipat mula sa formula engineer patungo sa in-house na tooling bench sa halip na sa buong bayan.
Ang mapa ng pagpapaubaya ng isang bahagi ng goma na hinulma ng compression ay naayos kapag ang lukab ay idinisenyo, hindi kapag nagsasara ang pindutin.
Ang goma ay lumiliit pagkatapos ng lunas, at hindi ito lumiliit nang pantay. Depende sa polymer, filler loading at durometer, ang isang tipikal na EPDM o NBR compound ay gumagalaw ng 1.5-3.5% sa pagitan ng cavity at cooled na bahagi. Ang panlabas na tool shop ay karaniwang naglalapat ng isang book-value shrinkage factor sa drawing ng customer. Kapag nagbago ang materyal o proseso, ang hula na iyon ay nagiging mga dimensional na pagtanggi. Ang isang in-house na taga-disenyo ay naglalapat ng mga halaga ng pag-urong na sinusukat sa aktwal na tambalan, bini-verify ang resulta sa unang trial run, at itinatama ang cavity bago magsimula ang produksyon.
| Desisyon sa disenyo ng amag | Kung ano ang kinokontrol nito | Karaniwang kabiguan kapag na-outsource |
| Cavity shrinkage allowance | Panghuling panlabas at panloob na sukat | Ang mga bahagi ay tumatakbo nang malaki o maliit sa PPAP; tinanggihan ang geometry |
| Parting line at flash grooves | Kapal ng flash, pagsisikap sa pag-trim, ibabaw ng selyo | Mga bakas ng luha at mga daanan ng pagtagas sa mga labi na nagse-sealing ng gasket |
| Paglalagay ng vent | Mga air traps, mga niniting na linya, punan ng lukab | Ang mga void sa mga sulok ng huling punan ay nabigo sa ilalim ng presyon |
| Draft at ejection layout | Demolding stress at part distortion | Ang mga manipis na pader ng bellow ay nababanat o nahati habang hinuhubad |
| Cavity steel at surface finish | Bitawan ang pag-uugali at texture sa ibabaw | Nananatili sa produksyon; mga depekto sa ibabaw sa mga mukha ng sealing |
Ang pagpapahintulot sa pagpaplano laban sa isang kilalang proseso ay kung ano ang naghihiwalay sa isang bahagi ng goma na pumasa sa unang-artikulo na inspeksyon mula sa isa na nangangailangan ng tatlong round ng mga pag-aayos ng tool. Ang gasket na may 0.4 mm na sealing na labi, isang bellow na may 1.2 mm na pader, o isang flange mount na may bonded insert ay lahat ay nakasalalay sa parehong bagay: isang lukab na dinisenyo ng mga taong magpapatakbo nito.
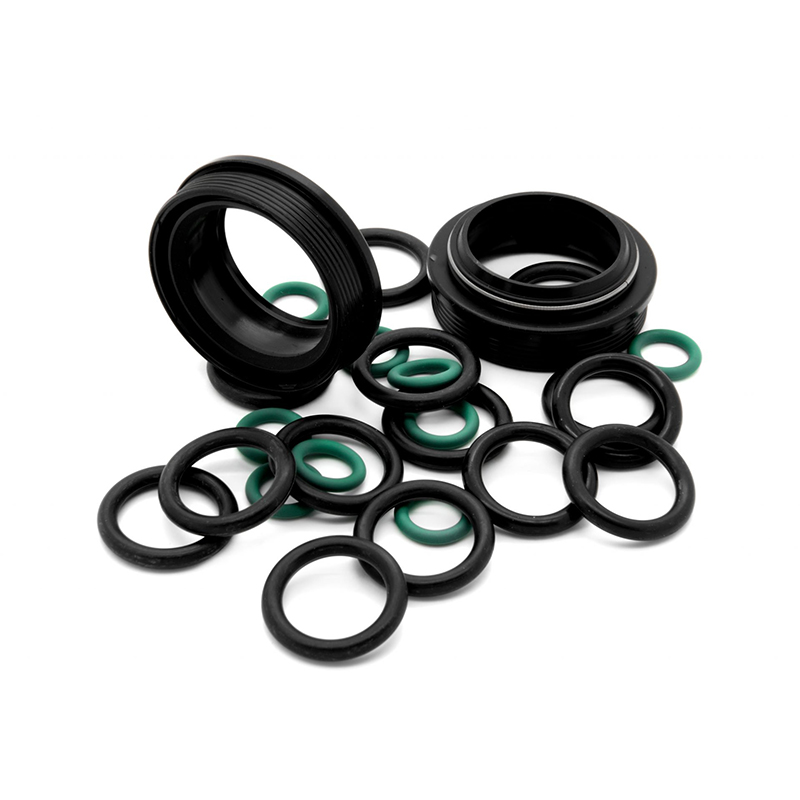
 Mga Flanged Rubber Gasket at Seal para sa Pagpaplano ng Dimensional Tolerance Ang page ng produkto na ito ay nagdedetalye ng mga flanged rubber gasket sa maraming compound, na sumusuporta sa pagtutok ng talata sa disenyo ng cavity at pagpaplano ng tolerance. Suriin ang mga opsyon sa materyal at mga application ng sealing upang ihanay ang gawi ng tambalan sa hinulaang pag-urong at daloy. Tingnan ang Produkto →
Ang mold geometry at rubber compound ay dapat na binuo nang magkasama dahil ang pag-urong, daloy at pag-uugali ng bono ay nagbabago sa tuwing nagbabago ang magkabilang panig.
Ang pagsasaayos ng katigasan mula 60 hanggang 70 Shore A ay nagbabago sa pag-uugali ng daloy at pag-urong pagkatapos ng lunas. Ang paglipat mula sa EPDM patungo sa isang silicone blend ay nagbabago ng mga draft na anggulo, pag-vent at release ng paggamot. Kung ang pagbuo ng tambalan at disenyo ng amag ay nasa iba't ibang organisasyon, ang bawat pag-tweak ng materyal ay nagti-trigger ng isang mamahaling tool na muling pagputol. Kapag ang parehong mga inhinyero ay nagmamay-ari ng pareho, ang amag ay idinisenyo laban sa aktwal na curve curve at ang pagbabalangkas ay nababagay upang punan ang lukab nang malinis.
Kabayaran sa pag-urong is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Ginagawang nakikita ng mga kumplikadong bahagi ang pagtutulungan. Ang isang rubber bellow na may manipis na corrugated na pader ay nangangailangan ng tumpak na daloy at demolding geometry; ang isang fabric-reinforced diaphragm ay nangangailangan ng mga controlled deformation zone na nakahanay sa cavity contour; ang isang rubber-to-metal bonded mount ay nangangailangan ng pagkakalagay ng bond-line na tumugma upang magpasok ng mga tolerance. Ipinares ng Tosun ang 12 mold design at formula engineer nito sa eksaktong mga pangkat ng produkto na ito, kaya nananatili ang pagbabago sa pagguhit sa loob ng isang feedback loop.
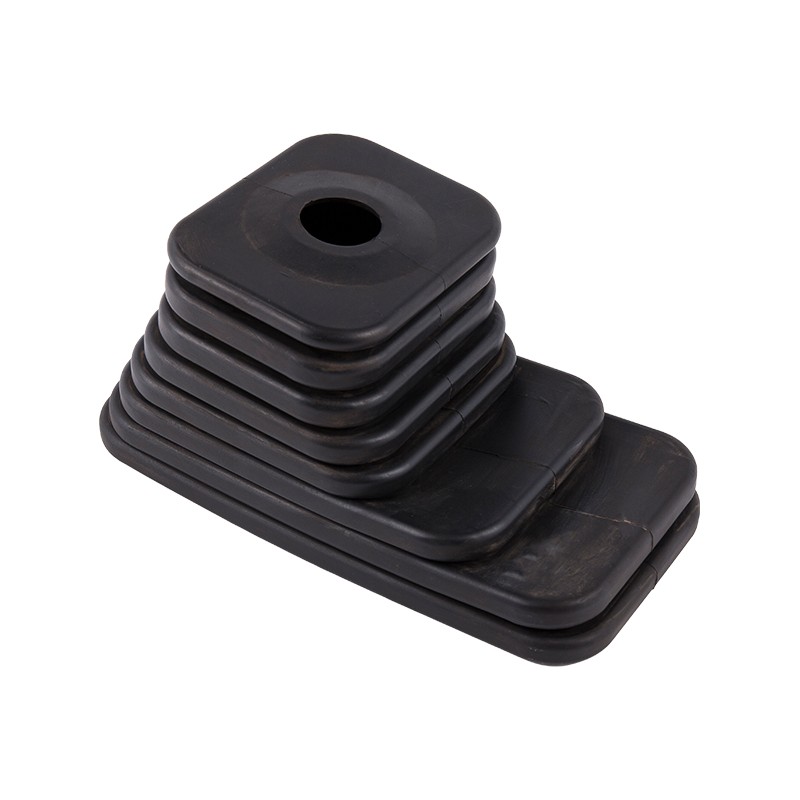
 EPDM Gear Shifter Boot Bellows na may Custom na Disenyo ng Mold Ang naunang teksto ay nagha-highlight ng mga manipis na corrugated na pader at pagkakalagay ng bond-line, at ang bellow page na ito ay tumutukoy sa mga hanay ng pagganap ng EPDM at mga opsyon sa pagpapasadya. Ipinapakita nito kung paano pinangangasiwaan ng mga in-house na inhinyero ng amag ang kumplikadong demolding geometry para sa mga automotive application. Tingnan ang Produkto →
Maaari mong i-verify ang in-house na kakayahan sa disenyo ng amag na may apat na direktang tanong, nang hindi humihiling ng factory tour.
Ang parehong pag-audit ay nalalapat sa sinumang supplier na iyong sinusuri. Kung ano ang ipinapakita ng isang may kakayahang in-house shop na may mga numero, kadalasang hindi magagawa ng isang outsourced na modelo.
| Lugar ng pag-audit | Katibayan ng tunay na kakayahan sa loob ng bahay | Pulang bandila |
| Koponan ng engineering | Pinangalanang disenyo ng amag at mga inhinyero ng formula | Bumili kami ng tooling mula sa isang partner shop |
| Makina | In-house na CNC, EDM o wire-cut cavity work | Na-subcontract ang lahat ng cavity machining |
| Kasaysayan ng rebisyon | Mga napetsahan na tala mula sa kahilingan sa pagbabago hanggang sa pagsubok | Walang mga tala; rework hinihigop ng tahimik |
| Inspeksyon sa unang artikulo | Parehong araw na pagsukat sa lab at pag-sign-off sa QC | Ang mga bahagi ay ipinadala para sa inspeksyon pagkatapos ng mga linggo |
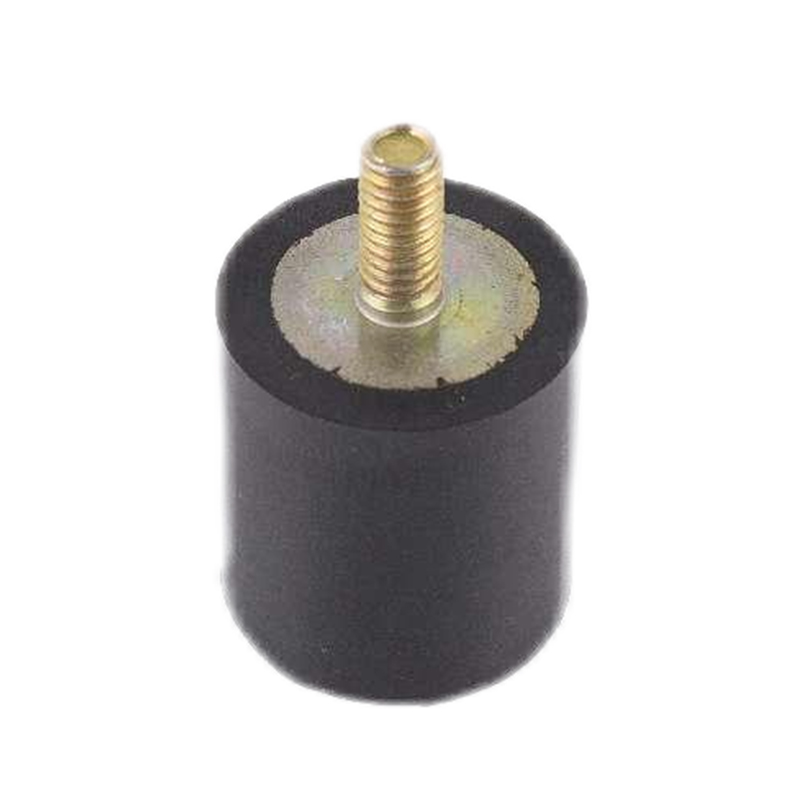
Kapag naipasa ng isang supplier ang lahat ng apat na tseke, ang desisyon sa pagbili ay lumilipat mula sa presyo-bawat-tool patungo sa kabuuang oras ng lead at kalidad ng first-pass sa buong programa. Ang parehong pamantayan ay nalalapat kung ang bahagi ay isang flat gasket o isang rubber-to-metal bonded mount; ang bonded mount ay nangangailangan lamang ng higit pa mula sa disenyo ng amag, dahil ang insert position at bond crown ay nakatira sa parehong lukab.
 Rubber Vibration Isolation Mounts para sa Bonded Cavity Design Inililista ng mount page na ito ang EPDM, NBR, at mga nako-customize na compound na may kapasidad ng pagkarga at mga detalye ng paghihiwalay ng vibration. Akma ito sa talakayan ng rubber-to-metal bonded mounts, na nagpapakita kung paano tinutugunan ang insert position at bond crown sa disenyo ng cavity. Tingnan ang Produkto →
Sa isang karaniwang custom na programa, ang paunang disenyo ng tooling ay nakumpleto sa loob ng 2-4 na linggo sa loob ng bahay kumpara sa 6-10 na linggo sa pamamagitan ng isang panlabas na tool shop. Para sa mga pagbabago sa panahon ng PPAP o pagkatapos ng mga pagkabigo sa field, ang agwat ay 3-5 araw kumpara sa 2-4 na linggo bawat loop.
Hindi sa sarili. Ang mas mahigpit na pagpapaubaya ay nagmumula sa pagdidisenyo ng lukab laban sa aktwal na pag-urong at daloy ng tambalan, pagkatapos ay pagsukat ng mga unang artikulo sa parehong koponan. Ang in-house na disenyo ng amag ay lumilikha ng mga kondisyon para sa loop na iyon; hindi nito ginagarantiyahan ang resulta sa sarili nitong.
Oo. Kahit na ang flat gasket ay nakasalalay sa kompensasyon sa pag-urong, paglalagay ng flash groove at lokasyon ng linya ng paghihiwalay. Ang mga mas simpleng bahagi ay mayroon ding pinakamaliit na margin ng engineering, kaya ang isang hindi tumpak na lukab ay nagpapakita bilang mga pagtanggi sa loob ng unang pagtakbo ng produksyon.
Itanong ang apat na tanong sa pag-audit: engineer headcount split, lokasyon ng cavity machining, mga tala ng rebisyon, at oras ng pagtugon sa unang artikulo. Sasagutin ng isang supplier na may tunay na kakayahan sa loob ng bahay ang lahat ng apat na may mga pangalan, petsa at nasusukat na resulta.
Sentro ng produkto
Goma upang magpasok ng bonding Extruded na mga produktong goma Goma hose Pasadyang mga produktong may hulmaMabilis na mga link
Makipag -ugnay sa amin
Copyright ©
Jiaxing Tosun Rubber & Plastic Co, Ltd.
Nakalaan ang lahat ng mga karapatan.
Pasadyang Goma at Plastics Products Pabrika