Balita sa industriya
Home / Balita / Balita sa industriya / Mula sa Pagguhit hanggang sa Paghahatid: Paano Sinusuportahan ng Mga Custom na Rubber Manufacturers ang OEM Development cycle


2026-10-12
Ang isang OEM development cycle para sa isang custom na bahagi ng goma ay magsisimula kapag ang isang engineer ay naglabas ng isang drawing at nagtanong ng isang tanong: maaari bang hulmahin ang bahaging ito, sa materyal na ito, sa ganitong pagpaparaya, sapat na mabilis upang maprotektahan ang isang petsa ng paglulunsad? Para sa mga bellow, gasket, hose, at bonded mount, ang 12 hanggang 18 linggo sa pagitan ng pagguhit at paghahatid ay kadalasang nagtatago ng mas maraming panganib kaysa sa gastos. Sa Jiaxing Tosun Rubber & Plastic Co., Ltd., isang custom na tagagawa ng goma na nagpapatakbo ng 15,000 metro kuwadradong planta sa Jiaxing, China, ang window na iyon ay pumipilit sa 9 hanggang 10 linggo dahil ang disenyo-para-manufacturability (DFM) na pagsusuri, pagpili ng materyal, disenyo ng molde, sampling, at inspeksyon ay tumatakbo nang magkakasunod sa halip na magkakasunod. Ang pagkakaiba sa pagitan ng isang component supplier at isang development partner ay makikita sa unang limang araw ng trabaho pagkatapos dumating ang drawing.
Ang isang custom na manufacturer ng goma ay nag-compress ng isang OEM program sa pamamagitan ng pagpapatakbo ng anim na workstream nang sabay-sabay: DFM, compound definition, tooling, sampling, validation, at serial production. Ang bawat workstream ay kabilang sa ibang function sa loob, ngunit nakikita ng OEM ang mga ito bilang isang timeline. Ang koponan ng engineering ay namamahala sa mga pagpapalagay ng daloy ng amag at pag-urong, ang koponan ng mga materyales ay naghahalo at sumusubok sa mga compound ng pagsubok, ang tool shop ay nagpuputol ng bakal, at ang koponan ng inspeksyon ay naghahanda ng mga plano sa pagsukat. Kapag nag-ulat ang mga team na ito sa isang may-ari ng proyekto, iniiwasan ng OEM ang classic failure mode kung saan may dumating na amag bago ma-validate ang tambalan.
| Yugto ng pag-unlad | desisyon ng OEM | Aksyon ng supplier ng goma | Karaniwang tagal |
| Paglabas ng pagguhit | I-lock ang geometry, tolerances, surface finish | Pagsusuri ng DFM, pagsusuri sa moldability, pag-urong input | 3-5 araw |
| Depinisyon ng materyal | Itakda ang temperatura, likido, ozone, at mga kinakailangan sa pagkarga | Rekomendasyon ng tambalan na may data ng pagsubok | 5-7 araw |
| Disenyo ng kagamitan | Aprubahan ang konsepto ng amag at bilang ng lukab | Grado ng bakal, linya ng paghihiwalay, lokasyon ng gate | 7-14 araw |
| Sampling | Test fit, function, at sealing | Halimbawang paghubog, dimensional na ulat, unang artikulo | 10-21 araw |
| Pagpapatunay | Pag-sign-off sa tibay at pagsubok sa kapaligiran | Batch testing, material certificate, PPAP file | 2-4 na linggo |
| Ramp ng produksyon | Mag-iskedyul ng supply ng linya at stock ng kaligtasan | Kontrol sa proseso, panghuling inspeksyon, packaging | tuloy-tuloy |
Pansinin ang overlap. Nakumpleto ang pagsusuri sa DFM habang tinatapos pa rin ng OEM ang duty cycle, at magsisimula ang disenyo ng amag bago matapos ang pag-validate ng tambalan kapag ang supplier ay nagpapatakbo ng mga pagsubok nang magkatulad. Para sa isang molded cover gaya ng gear-shift boot o suspension bellows, ang parehong molde na gumagawa ng unang artikulo ay gagamitin sa ibang pagkakataon para sa serial production, kaya ang mga sample ng pag-apruba ay nagpapakita ng tunay na kakayahan sa proseso.
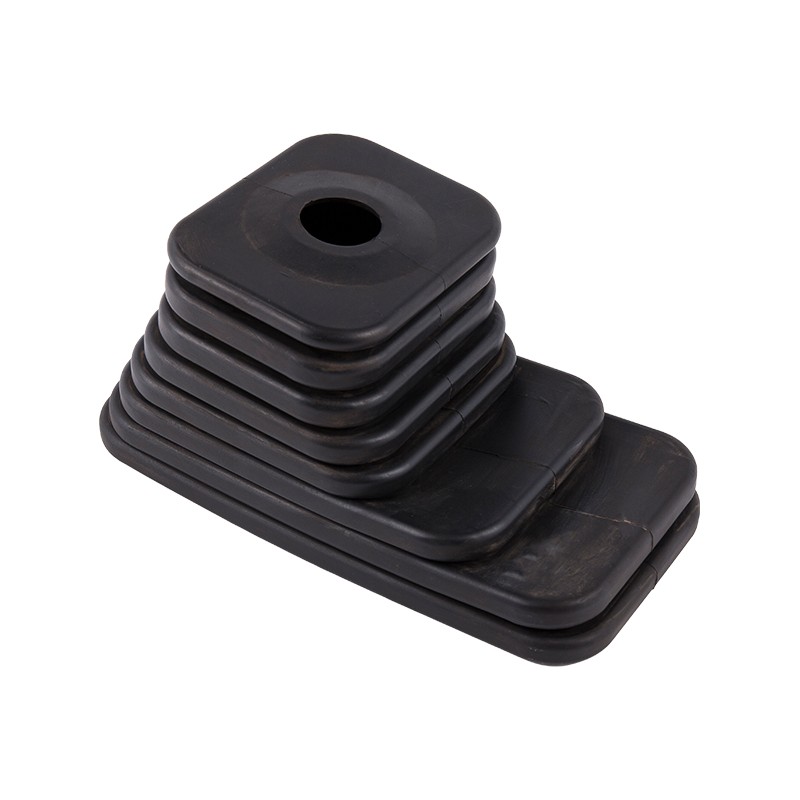
 EPDM Gear Shifter Boot Bellows Dust Cover para sa Automotive Applications Pinoprotektahan ng EPDM bellow na ito ang mga gear shifting system na may paglaban sa temperatura mula -40°C hanggang 150°C. Ang flexible na disenyo nito ay nababagay sa mga pampasaherong sasakyan, komersyal, at off-road, na ginagawa itong may kaugnayan habang sinusuri ang pag-apruba ng amag para sa mga sample ng unang artikulo. Tingnan ang Produkto →
Kapag na-sign off na ang DFM, lilipat ang tooling sa linya ng produksyon ng paghubog sa parehong linggo inaprubahan ng OEM ang konsepto ng amag.
Ang bilis at kalidad ng feedback ng DFM ay nagsasabi sa isang OEM kung poprotektahan ng custom na tagagawa ng goma ang development cycle o ubusin ito. Ang isang may kakayahang supplier ay tumugon sa tatlo hanggang limang araw ng trabaho na may mga konkretong input: draft angle, parting line, balanse sa kapal ng pader, at mga halaga ng pag-urong ng amag. Ang EPDM ay nagpapakita ng linear na pag-urong ng amag na humigit-kumulang 1.8 porsiyento hanggang 2.5 porsiyento; ang silicone ay maaaring umabot sa 3.0 porsiyento hanggang 3.5 porsiyento. Kung ang lukab ay pinutol nang walang kabayaran sa pag-urong, ang isang 50-milimetro na sealing na labi ay maaaring lumipat ng higit sa isang milimetro, sapat na upang mabigo ang isang pagsubok sa pagtagas.
Ang disenyo para sa paggawa sa goma ay nangangahulugan ng pag-verify na ang bawat geometric na tampok ay maaaring hulmahin, demolded, at sukatin sa loob ng nakasaad na tolerance bago ang anumang bakal ay gupitin.
Inaayos ng pagpili ng materyal ang disenyo ng amag, ikot ng lunas, at presyo ng yunit, kaya dapat imungkahi ng custom na tagagawa ng goma ang tambalan bago banggitin ang tool. Ang pagguhit ay madalas na pinangalanan ang isang generic na elastomer; iko-convert iyon ng supplier sa isang partikular na compound na may Shore A hardness, isang window ng serbisyo, at mga target na itinakda ng compression. Ang EPDM ay lumalaban sa ozone at lagay ng panahon mula -50°C hanggang 150°C at nababagay sa mga radiator hose, door seal, at bellow. Pinapanatili ng silicone ang flexibility mula -60°C hanggang 230°C para sa mga electrical gasket at takip. Ang NBR ang humahawak ng langis at gasolina. Ang natural na goma ay sumisipsip ng vibration bilang mga mount at bumper.
| Elastomer | Saklaw ng serbisyo | Susing lakas | Mga karaniwang bahagi ng OEM |
| EPDM | -50°C hanggang 150°C | Ozone, panahon, at paglaban sa tubig | Mga hose ng radiator, mga seal ng pinto, mga bellow |
| Silicone | -60°C hanggang 230°C | Thermal stability, mababang compression set | Mga gasket, takip, electrical sealing |
| NBR | -30°C hanggang 100°C | Lumalaban sa langis at gasolina | Mga hose ng langis, mga seal ng gasolina |
| Likas na goma | -50°C hanggang 80°C | Pagkalastiko at lakas ng luha | Mga naka-mount na vibration, mga bumper |
Kapag ang isang flange gasket ay dapat magkaroon ng pressure at init sa parehong joint, ang EPDM na may mababang compression set ay ang karaniwang baseline, at ang test lab ay dapat magbigay ng compression-set at volume-swell data bago ang pag-apruba ng amag.
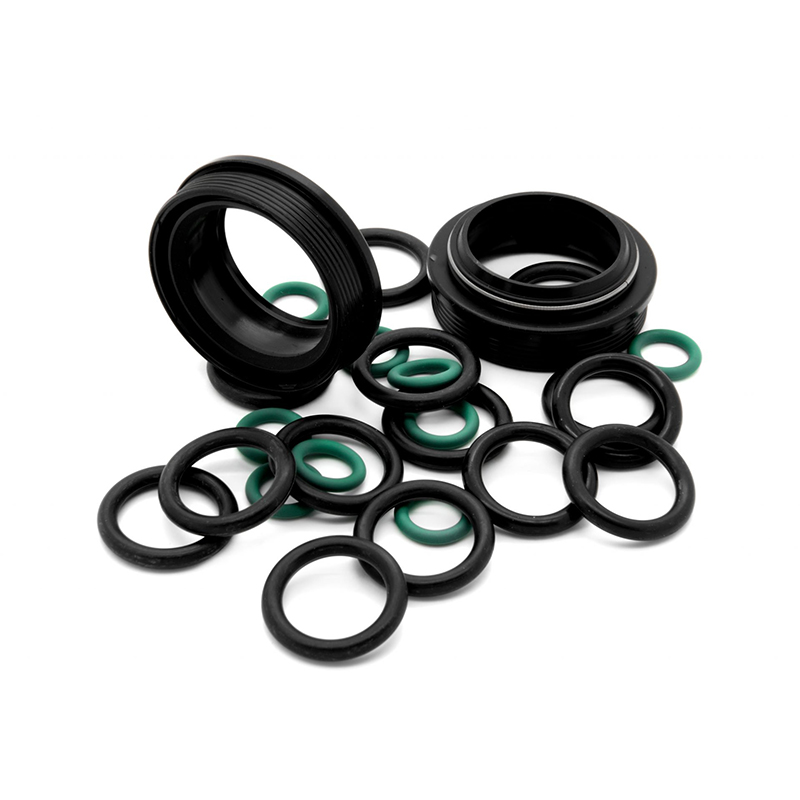
 Mga Flanged Rubber Gasket at Seal sa Maramihang Mga Opsyon sa Elastomer Sinasaklaw ng seleksyon ng gasket na ito ang EPDM, NBR, silicone, FKM, at higit pa, na may mga application sa fluid at pressure sealing. Mahalaga ang data ng compression-set para sa mga flange joint, kaya umaangkop ito sa konteksto ng pagpapatunay ng materyal bago ang pag-apruba ng amag. Tingnan ang Produkto →
Ang parallel sampling, kung saan nagsasapawan ang pagbuo ng amag, mga pagsubok sa materyal, at dimensional na inspeksyon, ang OEM development cycle mula humigit-kumulang 18 linggo hanggang humigit-kumulang 10 linggo. Ang isang maginoo na programa ay gumagalaw sa pagkakasunud-sunod: maghintay para sa amag, maghintay para sa materyal, maghintay para sa ulat ng pagsubok. Sa parallel sampling, ang tool steel ay pinuputol habang ang compound batch ay pinaghalo, at ang mga unang shot ay sinusukat sa parehong linggo na ang amag ay pinakintab.
Bumaba ang kabuuang mula 18 linggo hanggang 10 linggo dahil walang yugtong naghihintay para matapos ang nauna. Para sa tuluy-tuloy na mga profile, ang parehong parallel logic ay lumilipat sa linya ng produksyon ng rubber extrusion , kung saan pinapalitan ng mga die trial ang mga pagsubok sa amag.
Ang isang custom na tagagawa ng goma ay nakakakuha lamang ng tungkulin sa paghahatid ng OEM kapag ang serial production ay may parehong mga pagpapaubaya na ipinakita ng mga naaprubahang sample. Ang pag-scale-up ay kung saan nabigo ang maliliit na supplier: isang bahagi na perpektong nasusukat sa sample room ay naaanod kapag ang parehong amag ay tumatakbo sa presyon ng produksyon. Pinipigilan ito ng Tosun ng higit sa 250 empleyado, kabilang ang 12 mold design at formulation engineer at isang 20-member na technical inspection team, sa loob ng 18,000-square-meter na gusali.
Ang koponan ng inspeksyon ay naglalagay ng materyal, mga bahaging nasa proseso, at mga natapos na produkto, at sinusuportahan ng on-site na laboratoryo ang mga kahilingan sa pagsubok na karaniwang inilalagay ng mga customer ng OEM sa loob ng kanilang PPAP. Ang mga vibration mount ay ang pinakamalinaw na multi-material case: isang steel insert, rubber element, at cure-bonded interface ay naging isang component na dapat makaligtas sa paulit-ulit na load cycle.
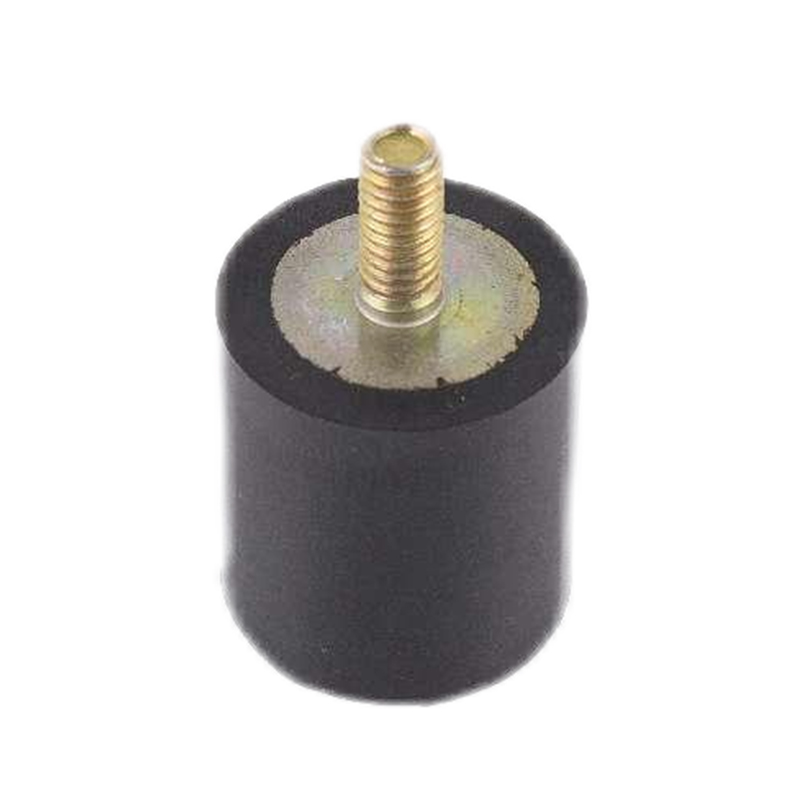
 Rubber Vibration Isolation Mounts para sa Sasakyan at Industrial Equipment Pinagsasama ng mga mount na ito ang goma na may mga insert na bakal para sa mga application ng engine, cab, at transmission, na nag-aalok ng mataas na kapasidad ng load at vibration damping. Inilalarawan ng mga ito ang mga bahaging maraming materyal na nauugnay sa dokumentasyon ng PPAP at mga kinakailangan sa sertipikasyon ng materyal. Tingnan ang Produkto →
Ang Proseso ng Pag-apruba ng Bahagi ng Produksyon ay ang pakete ng dokumentasyong ginagamit ng OEM upang kumpirmahin na ang proseso ng supplier ay makakagawa ng mga bahagi nang tuluy-tuloy sa loob ng mga pagpapaubaya sa pagguhit. Kabilang dito ang mga dimensional na ulat, materyal na sertipiko, at data ng kakayahan.
Ang pagiging maaasahan ng paghahatid ay nakasalalay sa pagpaplano ng materyal, hindi swerte. Ang isang nakumpirmang iskedyul na may mga sample na ulat at mga resulta ng batch test ay nagbibigay sa mamimili ng OEM ng malinaw na senyales na ang petsa ng paglulunsad ay protektado.
Ang isang limang minutong checklist bago umalis ang isang drawing sa iyong desk ay pumipigil sa mga pinakakaraniwang pagkaantala sa isang OEM rubber development cycle.
Para sa isang molded EPDM o silicone na bahagi, ang karaniwang cycle ay 12 hanggang 18 na linggo. Sa parallel sampling at isang pinagsamang tool shop, ang parehong bahagi ay maaaring umabot sa PPAP sa loob ng 9 hanggang 11 na linggo, depende sa pagiging kumplikado ng geometry at ang bilang ng mga pag-ikot ng pag-ulit.
Ang pagguhit ay dapat magsaad ng mga functional tolerance, saklaw ng temperatura ng serbisyo, pagkakalantad sa likido o media, tigas sa Shore A, kinakailangang mga sertipikasyon, at taunang dami. Ang pagdaragdag ng operating environment ay nakakatulong sa tagagawa na magrekomenda ng tamang elastomer bago magsimula ang tooling.
Gumagamit ang isang may kakayahang tagagawa ng isang nakatuong pangkat ng inspeksyon, isang laboratoryo ng pagsubok, mga in-process na pagsusuri, at dokumentasyon ng PPAP. Ang Tosun, halimbawa, ay nagpapatakbo ng 20 kawani ng teknikal na inspeksyon at isang on-site na lab upang mag-isyu ng mga materyal na sertipiko at mga dimensional na ulat sa bawat batch.
Ang mga hinubog na bahagi ay gumagamit ng mga saradong cavity at suit bellows, gaskets, plugs, at bonded mounts; ang mga extruded na bahagi ay tumatakbo sa isang die upang bumuo ng tuluy-tuloy na mga profile tulad ng mga piraso ng panahon at mga seal ng channel. Binabago ng pagpipilian ang oras ng tooling, lohika ng sampling, at ang feedback ng DFM na natatanggap mo.
Sentro ng produkto
Goma upang magpasok ng bonding Extruded na mga produktong goma Goma hose Pasadyang mga produktong may hulmaMabilis na mga link
Makipag -ugnay sa amin
Copyright ©
Jiaxing Tosun Rubber & Plastic Co, Ltd.
Nakalaan ang lahat ng mga karapatan.
Pasadyang Goma at Plastics Products Pabrika