Balita sa industriya
Home / Balita / Balita sa industriya / Custom na Rubber Extrusion vs. Molding: Ang Mga Pangunahing Pagkakaiba at Paano Magpasya


2026-10-05
Ang isang procurement engineer ay nagpapadala ng isang RFQ para sa isang EPDM sealing profile at tumatanggap ng dalawang magkaibang quotes: isa mula sa extruder, isa mula sa molder. Ang extruded na bersyon ay mas mura bawat metro, ngunit hindi ito maaaring bumuo ng 90-degree na liko sa bawat dulo. Ang molded na bersyon ay madaling humahawak sa liko, ngunit nagdadala ito ng tooling charge nang maraming beses na mas mataas. Iyan ang praktikal na realidad ng custom na rubber extrusion kumpara sa paghubog: dalawang proseso na nagsisimula sa iisang tambalan ngunit ganap na naghihiwalay sa geometry, gastos, tolerances, at lead time.
Pangunahing kahulugan
Ang pag-extrusion ng goma ay isang tuluy-tuloy na proseso ng pagbuo ng profile: ang hindi nalinis na goma ay ipinipilit sa pamamagitan ng die opening, at ang cross-section ay mananatiling magkapareho sa buong haba. Ang paghubog ng goma ay isang proseso ng batch na nakabatay sa lukab: ang bawat bahagi ay nabuo nang nakapag-iisa sa loob ng isang saradong kasangkapan sa ilalim ng init at presyon.
Ang paghubog ay ang tamang pagpili sa tuwing ang bahagi ay may tatlong-dimensional na anyo na hindi maaaring iguhit sa pamamagitan ng isang die; ang pagpilit ay ang tamang pagpipilian sa tuwing ang bahagi ay isang mahaba, palaging-profile na selyo, gilid na trim, o hose.
Sa compression molding, ang isang paunang nabuong blangko ng compound ay nakaupo sa isang bukas na lukab, ang pindutin ay nagsasara, ang init ay nagpapagaling sa goma, at ang mga flash form sa kahabaan ng parting line. Ang paglipat at paghubog ng iniksyon ay sumusunod sa parehong prinsipyo ng lukab ngunit naiiba sa kung paano pumapasok ang tambalan sa tool. Ang extrusion, sa kabaligtaran, ay gumagamit ng turnilyo o ram upang itulak ang tuloy-tuloy na strip sa isang hugis na orifice; ang profile ay pagkatapos ay cured sa isang hot-air oven, isang salt bath, o isang autoclave bago gupitin sa haba.
Magsisimula ang desisyon sa pagguhit ng bahagi, hindi sa materyal. Ang parehong mga ruta ay tumatanggap ng EPDM, silicone, natural na goma, at karamihan sa mga sintetikong compound. Ang nag-aayos sa proseso ay kung ang geometry ay tuloy-tuloy at prismatic o discrete at three-dimensional.
Kung ang isang bahagi ay nangangailangan ng magkaparehong cross-section para sa dalawang metro, ang pagpilit ay ang tanging matipid na proseso; kung kailangan nito ng mga undercut, stepped diameters, bosses, o molded-in inserts, kailangan ang molding.
Ang extrusion ay gumagawa ng walang limitasyong haba ng isang nakapirming cross-section. Ang profile ay maaaring solid, guwang, o co-extruded na may pangalawang materyal, ngunit hindi maaaring mag-iba ang hugis sa haba. Gumagawa ng saradong three-dimensional na lukab ang paghuhulma sa bawat cycle, kaya nagiging posible ang mga feature gaya ng mga panloob na thread, mounting flanges, at fabric-reinforced diaphragm. Inihahambing ng tsart sa ibaba ang dalawang proseso sa limang katangian ng engineering.
Paghahambing ng kakayahan sa proseso, 0-10 na sukat
Ang mas mataas ay mas mahusay sa bawat katangian. Ang mga marka ay itinuro na paghahambing para sa mga tipikal na pasadyang proyekto ng goma.
Isang maaasahang tuntunin ng hinlalaki: kung ang cross-section ay mananatiling magkapareho para sa higit sa 300 mm, ang pagpilit ay halos palaging nananalo sa gastos. Kung ang hugis ay nag-iiba sa haba nito, ang paghubog ay ang tanging ruta.
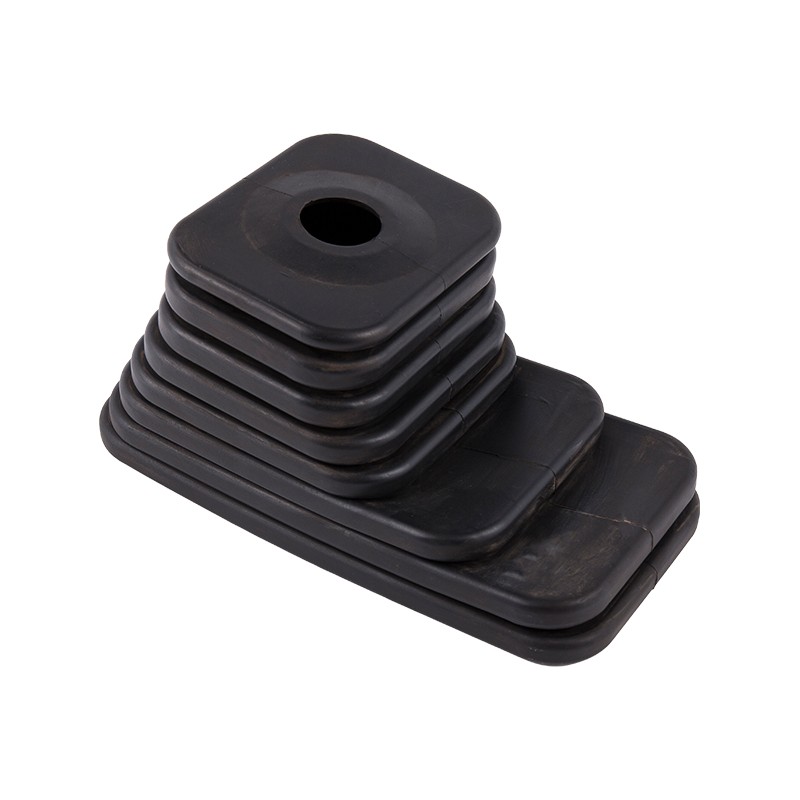
Kumuha ng isang rubber bellow na ginagamit bilang isang gear-shift dust cover: ang mga convolutions nito ay nagbabago ng diameter sa kahabaan ng axis, kaya walang straight die ang makakagawa nito. Ang bahaging iyon ay hinuhubog sa dalawang bahaging lukab, at ang parehong lohika ay nalalapat sa mga cable grommet, cap, at vibration mount.
 EPDM Rubber Gear Shifter Boot Bellows Dust Cover Ang EPDM bellow na ito ay nababagay sa mga takip ng alikabok ng gear-shift na may iba't ibang diyametro, na hinulma para sa mga kumplikadong hugis na hindi kayang gawin ng extrusion. Nag-aalok ito ng napatunayang lagay ng panahon at ozone resistance para sa paggamit ng sasakyan. Tingnan ang Produkto →
Ang extrusion dies ay nagkakahalaga ng isang fraction ng isang multi-cavity compression mold, ngunit ang per-part cost curves ay tumatawid habang tumataas ang volume at ang molded tool ay naa-amortize.
Ang isang simpleng extrusion die para sa isang solid o guwang na profile ay karaniwang napupunta sa daan-daang dolyar, habang ang isang production compression o transfer mol na may mga pagsingit sa lukab ay karaniwang umaabot sa libo-libo. Nagsisimula rin ang extrusion nang mas mabilis ang produksyon dahil ang die tryout ay mas maikli kaysa sa pag-sample ng amag. Kapag ang isang molded tool ay umabot na sa steady state, gayunpaman, ang mga cycle ng isa hanggang limang minuto sa bawat pagpapagaling ay tipikal para sa mga medium-size na bahagi, at multi-cavity tool multiply output sa bawat cycle. Mahigit sa humigit-kumulang 50,000 bahagi bawat taon, ang paghubog ay maaaring maghatid ng mas mababang halaga ng yunit sa geometrically complex na mga bahagi.
Ang parehong bahagi ay maaaring mapunta sa magkabilang gilid ng crossover depende sa bilang ng cavity. Hinahati ng four-cavity mold ang tooling cost sa apat na bahagi bawat cycle, na humihila pababa ng break-even point kumpara sa isang single-cavity tool. Ang mga hanay na ito ay nagmumula sa karaniwang mga panipi ng proyekto sa halip na isang nakapirming listahan ng presyo; nagbabago ang eksaktong mga numero sa laki ng profile, bilang ng lukab, at tambalan. Ang mahalaga ay ang hugis ng kurba ng gastos, hindi ang eksaktong punto kung saan ito tumatawid.
Mas mahigpit ang kontrol ng mga molded parts sa mga kritikal na sealing face dahil inaayos ng cavity ang bawat surface, habang ang mga extruded profile ay may mas maluwag na cross-section tolerance at hindi nakakakuha ng mga insert sa panahon ng proseso.
| Katangian | Extrusion | Paghuhulma |
| Cross-section tolerance | /- 0.3-0.8 mm karaniwang | /- 0.1-0.3 mm sa mga kritikal na dim |
| Gupitin ang pagpapaubaya sa haba | /- 1-2 mm | Ang taas ng bahagi ay naayos sa pamamagitan ng lukab |
| Mga pagsingit ng metal o plastik | Hindi posible in-line | Nakagapos sa panahon ng pagpapagaling |
| Mga undercut at side action | Hindi pwede | Posible sa mga slide o collapsible na mga core |
| Tekstur ng ibabaw | Die-drawn finish | Cavity-controlled, maaaring i-texture |
Para sa isang commercial-vehicle door seal, ang extruded bulb profile ay nagbibigay ng murang constant cross-section, habang ang molded corner piece ay gumagawa ng masikip na radius na hindi magagawa ng isang straight die. Karamihan sa mga automotive weather-stripping system ay gumagamit ng pareho.
Ang katigasan ay nagbabago rin ng balanse. Ang napakalambot na mga compound sa ibaba 30 Shore A ay mas madaling kontrolin sa paghubog dahil ang lukab ay sumusuporta sa ibabaw habang ginagamot; Ang pag-extruding ng napakalambot na mga profile ay nangangailangan ng maingat na paghawak upang maiwasan ang pagbaluktot bago ang bulkanisasyon.
Ang kwento ng pagpaparaya ay hindi isang simpleng panalo para sa paghubog. Ang Extrusion ay may mahusay na pagkakapare-pareho sa direksyon ng pagguhit at kadalasang ginusto para sa mahabang tuwid na sealing run, kung saan ang pag-splice ng mga molded na segment ay lilikha ng mga leak path. Sa Tosun's linya ng produksyon ng extrusion , ang mga profile ay patuloy na binubulkan at pagkatapos ay pinuputol sa mga haba ng customer, na nagpapanatili sa ekonomiya na kaakit-akit para sa mga bahagi na sinusukat sa metro sa halip na millimeters.
Ang tamang proseso ay itinakda ng apat na hadlang: kinakailangang geometry, taunang volume, dimensional tolerance, at kung kailangan ng mga insert o multi-material na seksyon.
Karamihan sa mga maling pagpipilian sa proseso ay nagmumula sa pagpepresyo muna sa geometry at pangalawa ang volume. Baligtarin ang ayos na iyon, at magiging mas malinaw ang desisyon.
Para sa isang maliit na grommet na nagtatakip sa isang cable na dumadaan sa isang sheet-metal panel, ang geometry ay maikli, ang pader ay manipis, at ang bilang ng bahagi ay madalas na mataas. Ang kumbinasyong iyon ay tumuturo sa paghubog, na may isang multi-cavity tool na mabilis na nag-amortize. Para sa isang metrong channel na may salamin sa bintana, ang extrusion ay ang tanging matinong ruta.
 Nako-customize na Rubber Grommet para sa Cable at Wire Protection Pinoprotektahan ng molded grommet ang mga cable na dumadaan sa mga panel at perpekto ito para sa produksyon ng mataas na volume. Available sa EPDM, NBR, CR, o NR na may adjustable na tigas at maraming laki. Tingnan ang Produkto →
Ang pinaka-cost-effective na custom na bahagi ng goma ay madalas na pinagsasama ang isang extruded constant na seksyon na may mga molded na sulok, dulo, o bonded insert, na nangangahulugang dapat na patakbuhin ng manufacturer ang parehong proseso sa loob ng bahay.
Ang Jiaxing Tosun Rubber & Plastic Co., Ltd. ay nagpapatakbo ng paghahalo ng materyal, paghahanda ng hose, pagmomolde, at pag-extrusion sa isang site, na may 12 inhinyero sa disenyo ng amag at formulation at isang 20-taong technical inspection team. Ang kumbinasyong iyon ay mahalaga dahil ang isang hybrid na bahagi, tulad ng isang coolant hose na may molded elbows sa isang extruded straight run, ay nangangailangan ng isang may-ari ng engineering para sa pagpapaubaya at paghahatid, hindi dalawang supplier na nakikipag-negosasyon sa isang glue joint.
Kasama sa mga karaniwang hybrid na halimbawa ang:
Kapag kontrolado ng isang supplier ang extrusion die at ang compression mold, ang paglipat sa pagitan ng mga proseso ay idinisenyo sa drawing board, hindi naka-patch sa assembly line. Ang mga molded-to-extruded splice ay sinusuri bilang mga kumpletong assemblies bago ilabas.
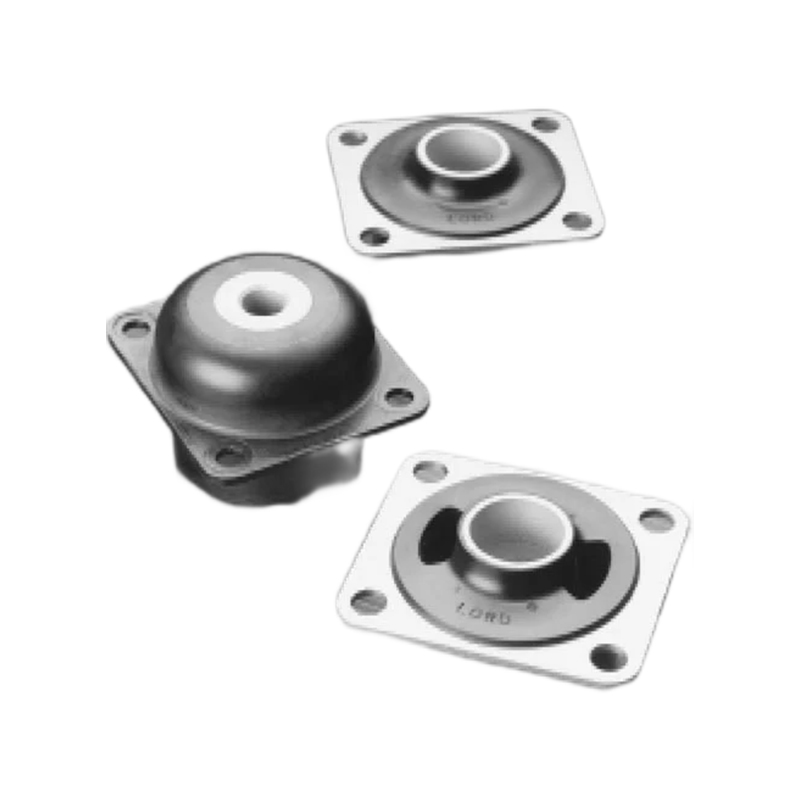
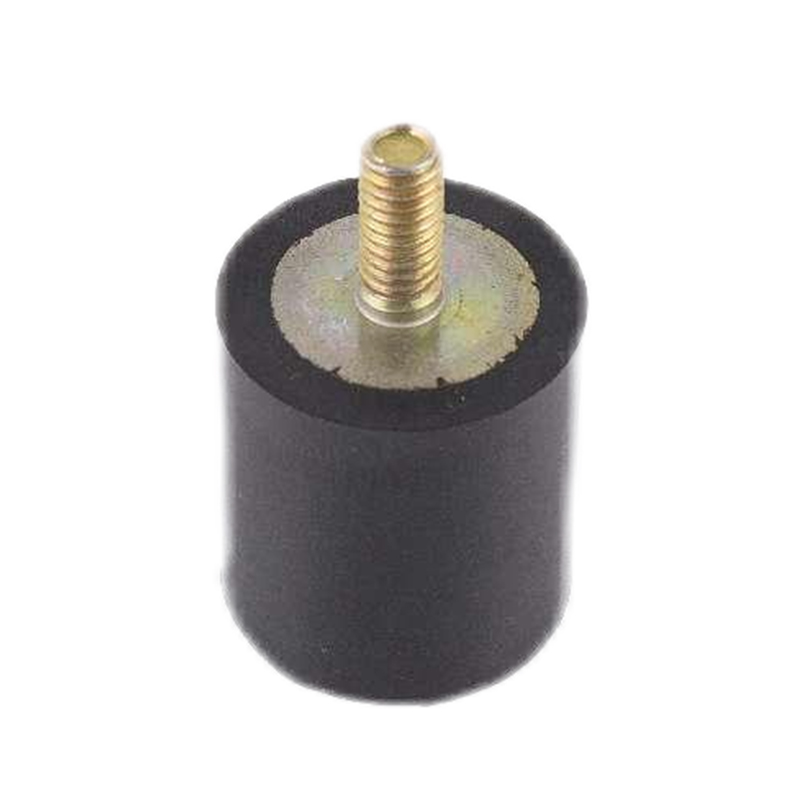
Dito rin pumapasok sa larawan ang bonding expertise. Ang isang molded rubber-to-metal mount na sumisipsip ng vibration ay nagdadala ng insert na dapat manatiling nakahanay sa panahon ng paggamot; ang isang extruded weather seal ay walang anumang insert. Ang pag-unawa kung saan napupunta ang insert ay karaniwang nagpapasya kung aling variant ng paghubog ang ginagamit sa kumpanya linya ng produksyon ng paghubog .
 Extruded Window at Door Gasket Seal sa Iba't ibang Elastomer Ang mga extruded seal na ito ay nagbibigay ng weatherproofing para sa mga pinto at bintana sa mga sektor ng transportasyon, konstruksiyon, at dagat. Pumili mula sa EPDM, CR, silicone, o FKM na may mga nako-customize na kulay. Tingnan ang Produkto →
Hindi. Ang Extrusion ay bumubuo ng tuluy-tuloy na profile at hindi maaaring maglagay ng insert sa loob ng die. Ang mga pagsingit ay hinuhubog sa panahon ng curing cycle o pagkatapos ay pinagsama sa pangalawang operasyon.
Karaniwang nakakamit ang paghuhulma ng mas mahigpit na pagpapahintulot sa mga kritikal na three-dimensional na feature, na may /- 0.1-0.3 mm na karaniwan sa mga sukat na kinokontrol ng lukab. Ang Extrusion ay nagtataglay ng tumpak na cross-section na geometry sa direksyon ng draw ngunit may mas maluwag na profile tolerance, karaniwang /- 0.3-0.8 mm.
Hindi. Ang Extrusion ay may mas mababang halaga ng pagpasok ng tooling, ngunit ang paghuhulma ay maaaring maging mas mura bawat bahagi sa mataas na volume dahil ang mga multi-cavity na tool ay nagpapagaling ng ilang bahagi sa bawat cycle at nag-aalis ng mga pangalawang hakbang sa pagsali sa mga kumplikadong geometries.
Oo. Ang mga supplier na nagpapatakbo ng parehong proseso, gaya ng Jiaxing Tosun Rubber & Plastic Co., Ltd., ay maaaring magdisenyo ng mga hybrid na asembliya na may mga extruded na seksyon at mga molded na detalye sa ilalim ng isang sistema ng kalidad, na nagpapasimple sa mga pagpapaubaya, pagsubok, at paghahatid.
Mabilis na sagot: pag-extrusion para sa mahabang permanenteng mga profile, paghubog para sa mga kumplikadong 3D na bahagi, at isang hybrid na diskarte kapag ang parehong mga tampok ay lumabas sa isang assembly.
Sentro ng produkto
Goma upang magpasok ng bonding Extruded na mga produktong goma Goma hose Pasadyang mga produktong may hulmaMabilis na mga link
Makipag -ugnay sa amin
Copyright ©
Jiaxing Tosun Rubber & Plastic Co, Ltd.
Nakalaan ang lahat ng mga karapatan.
Pasadyang Goma at Plastics Products Pabrika